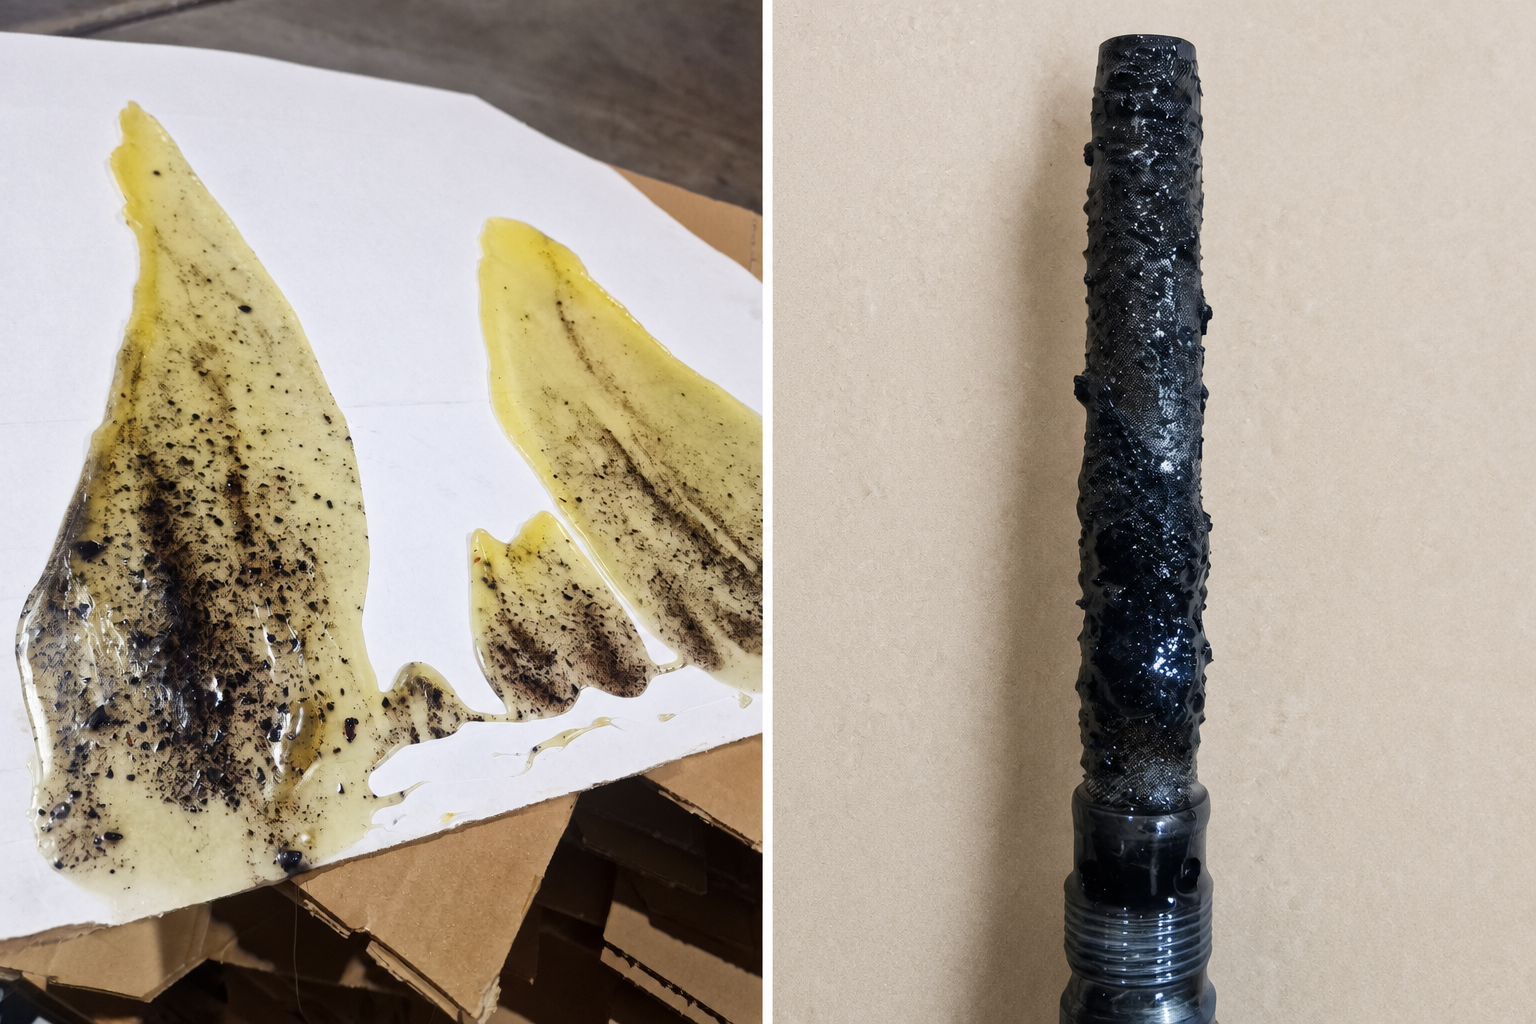
Carbonización en hotmelt (char): por qué aparece y cómo reducir limpieza, microparadas y variación de consumo
21 sept 2026
La carbonización en un sistema hotmelt rara vez es un “detalle de mantenimiento”. En cuanto aparecen residuos, el problema tiende a propagarse: filtros, boquillas y patrón de aplicación pierden regularidad. El resultado es un bucle operativo: más limpieza, más microparadas y, con frecuencia, más consumo para asegurar…
La carbonización en un sistema hotmelt rara vez es un “detalle de mantenimiento”. En cuanto aparecen residuos, el problema tiende a propagarse: filtros, boquillas y patrón de aplicación pierden regularidad. El resultado es un bucle operativo: más limpieza, más microparadas y, con frecuencia, más consumo para asegurar el cierre.
> La carbonilla no solo ensucia. Reduce repetibilidad y empuja el proceso hacia la variación.
¿Qué es la carbonización y cómo se detecta a tiempo?
En planta, la carbonización se observa como residuos por degradación del adhesivo mientras permanece fundido y circulando por el sistema. Antes de la obstrucción completa, suele dar señales:
patrón irregular, con puntos “cortados”,
necesidad de purgas más frecuentes,
aumento de microparadas por aplicación,
variación de consumo por unidad.
¿Por qué aparece? Factores que suelen estar detrás
La carbonización no depende de una sola causa. En la práctica, suele ser la suma de:
tiempo de permanencia del adhesivo fundido en el tanque,
temperatura real superior a la prevista o con zonas más calientes,
ciclos de parada y arranque que castigan la estabilidad,
filtración y mantenimiento no ajustados al uso real,
selección de formulación no óptima para turnos largos o alta exigencia térmica.
Matriz de diagnóstico: de la señal a la decisión
Señal en línea | Qué suele indicar | Qué conviene comprobar | Qué decisión habilita |
|---|---|---|---|
Residuos visibles en tanque o filtros | Degradación por estrés térmico/tiempo | Horas fundido, temperatura real | Revisar operación y valorar mayor estabilidad |
Boquillas con aplicación irregular | Inicio de obstrucción por residuos | Estado de boquilla, rutina de limpieza | Plan preventivo y revisión de filtración |
Microparadas repetitivas | Pérdida de estabilidad de aplicación | Registro de incidencias | Priorizar el problema por impacto en OEE |
Subida de gramaje “para asegurar” | Compensación por aplicación inestable | g/caja y variación | Evitar sobreconsumo y corregir causa raíz |
Cómo cuantificar el coste real (y que no se quede en percepción)
Para que el problema sea gestionable, conviene convertirlo en datos:
Indicador | Qué registrar | Para qué sirve |
|---|---|---|
Tiempo de limpieza semanal | Minutos y causa | Poner coste directo al problema |
Microparadas | Número y duración | Medir impacto en OEE |
Variación de consumo | g/caja por intervalos | Detectar deriva y compensaciones |
Rechazos o reproceso | Motivo y volumen | Conectar con calidad y coste por unidad |
Enfoque de estabilización que suele funcionar
En entornos industriales, una mejora estable suele requerir:
auditoría del sistema (temperatura real, puntos críticos, filtración),
definición de objetivo (menos limpieza y paradas sin subir consumo),
prueba controlada y comparativa,
soporte hasta lograr repetibilidad entre turnos.
Datos mínimos para plantear una prueba comparativa
Dato | Por qué acelera el diagnóstico |
|---|---|
Horas de adhesivo fundido por turno | Estima estrés térmico real |
Consigna y temperatura real en el sistema | Identifica deriva y puntos calientes |
Frecuencia de cambio de filtros/limpieza | Cuantifica carga de residuo |
Sustratos y cambios de material | Explica variabilidad de adhesión |
Registro de microparadas | Prioriza por impacto operativo |
Si la línea está en modo “limpiar para seguir”, la carbonización ya está afectando a la estabilidad. Un proyecto técnico de diagnóstico y validación permite recuperar repetibilidad con métricas comparables y decisiones más rápidas.
¿Tu sistema hotmelt está atrapado en un ciclo de limpieza y microparadas?
La carbonización no debería gestionarse solo como mantenimiento reactivo. Cuando aparece residuo, el sistema pierde repetibilidad, el patrón se degrada y el coste se multiplica en paradas, purgas, filtros y variación de consumo. En NOXUN abordamos estos casos como un proyecto técnico: auditoría del sistema, revisión de condiciones reales de operación, prueba comparativa para validar una solución estable y nuestra referencia más idónea.
Solicitar visita técnica a planta
Si quieres que la evaluación sea rápida, prepara estos datos: horas de adhesivo fundido por turno, consignas y temperatura real del sistema, histórico de cambios de filtro y limpieza, registro de microparadas asociadas a aplicación y sustratos utilizados. Con esa base definimos un piloto en línea con métricas de limpieza, OEE y g/caja para comparar contra la situación actual.
Contenido relacionado
Sigue explorando este tema
NOXUN · Packaging
Cómo comprar adhesivos hotmelt en España: guía B2B para elegir proveedor y reducir el coste por unidad
Comprar adhesivos hotmelt en España es una decisión técnica con impacto directo en la continuidad de la línea. El adhesivo puede representar una parte pequeña del coste de una caja, una etiqueta o una encuadernación, pero influye en el Overall Equipment Effectiveness (OEE), en las mermas, en las paradas por limpieza y…
6 ago 2026

NOXUN · Sostenibilidad
Hotmelt bio-based en packaging: cómo medir el porcentaje renovable y validarlo en planta
Los adhesivos hotmelt sostenibles bio-based sustituyen materias primas fósiles por renovables sin renunciar al rendimiento en línea. Explicamos qué significa realmente bio-based, qué exige la normativa europea de envases y cómo distinguir un compromiso medible del greenwashing.
11 jun 2026
NOXUN · Packaging
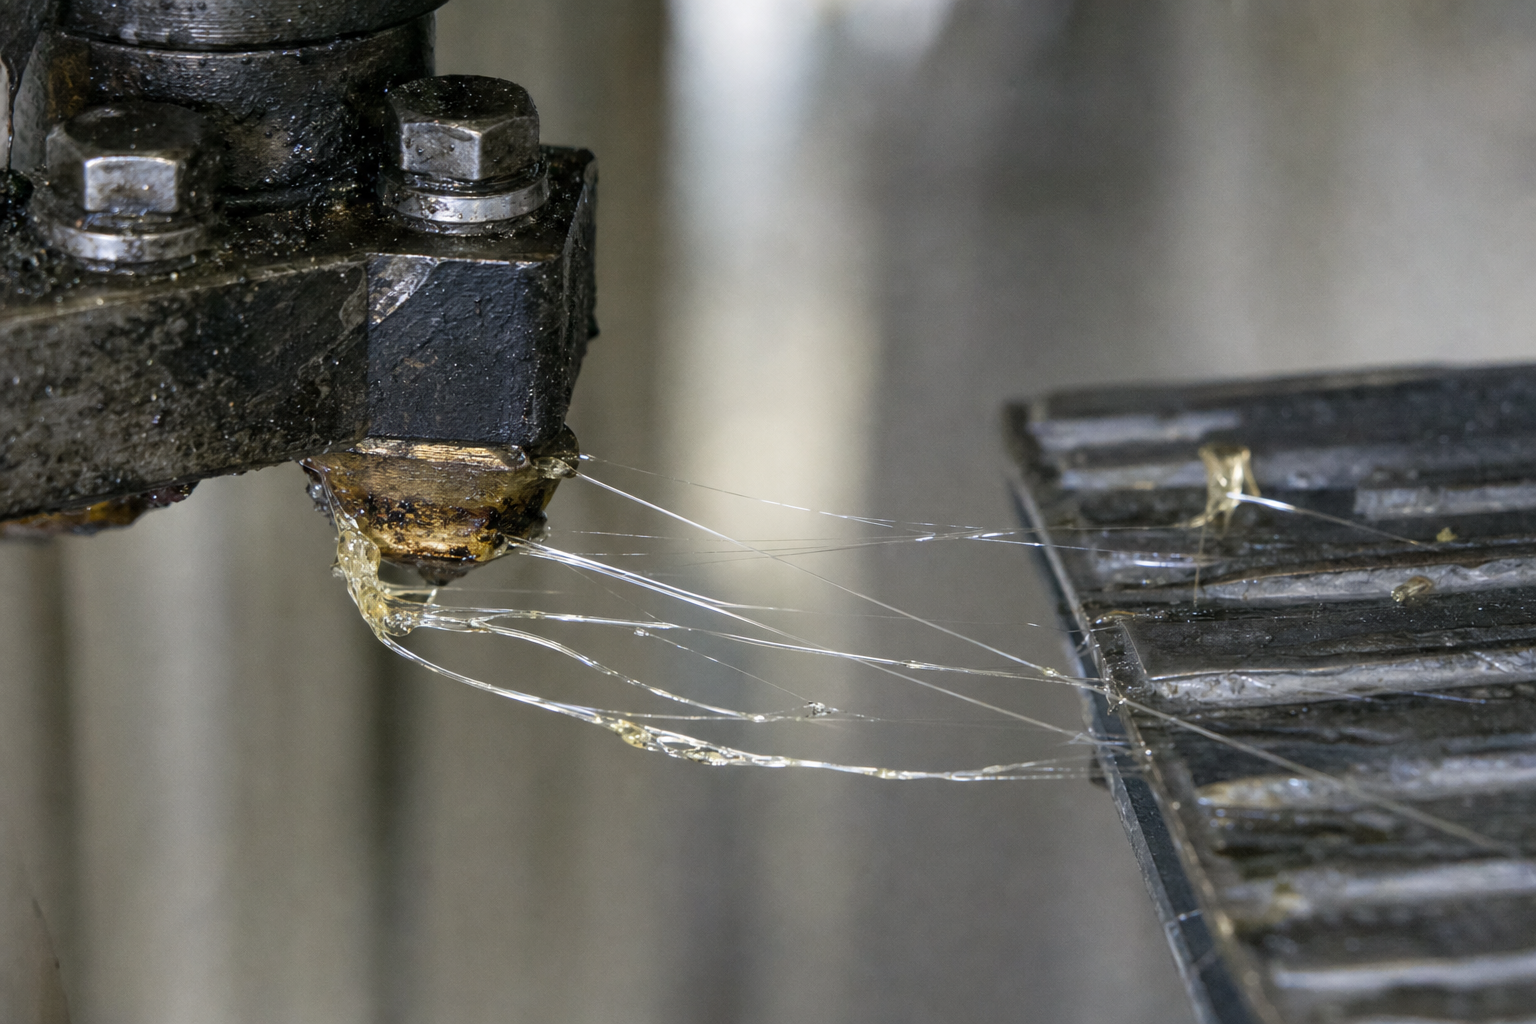
Hotmelt con hilos (stringing): causas, ajustes de línea y cómo validarlo en planta
En packaging, cuando el hotmelt “hace hilos”, el problema no suele ser solo limpieza. Suele ser una señal de que la aplicación está fuera de su ventana de estabilidad. El resultado típico es conocido por producción y mantenimiento: suciedad en boquillas, aplicación irregular, microparadas y variación de consumo para…
16 sept 2026
NOXUN · Innovación
EVA vs metaloceno: cómo elegir el adhesivo hotmelt para tu línea de packaging
Elegir entre un adhesivo hotmelt EVA y uno de metaloceno es una de las decisiones técnicas más frecuentes en packaging. Ambas tecnologías pueden cerrar cajas, formar estuches y pegar bandejas con eficacia. La diferencia aparece cuando el sustrato cambia, la línea acelera o el adhesivo pasa muchas horas fundido en el…
6 ago 2026